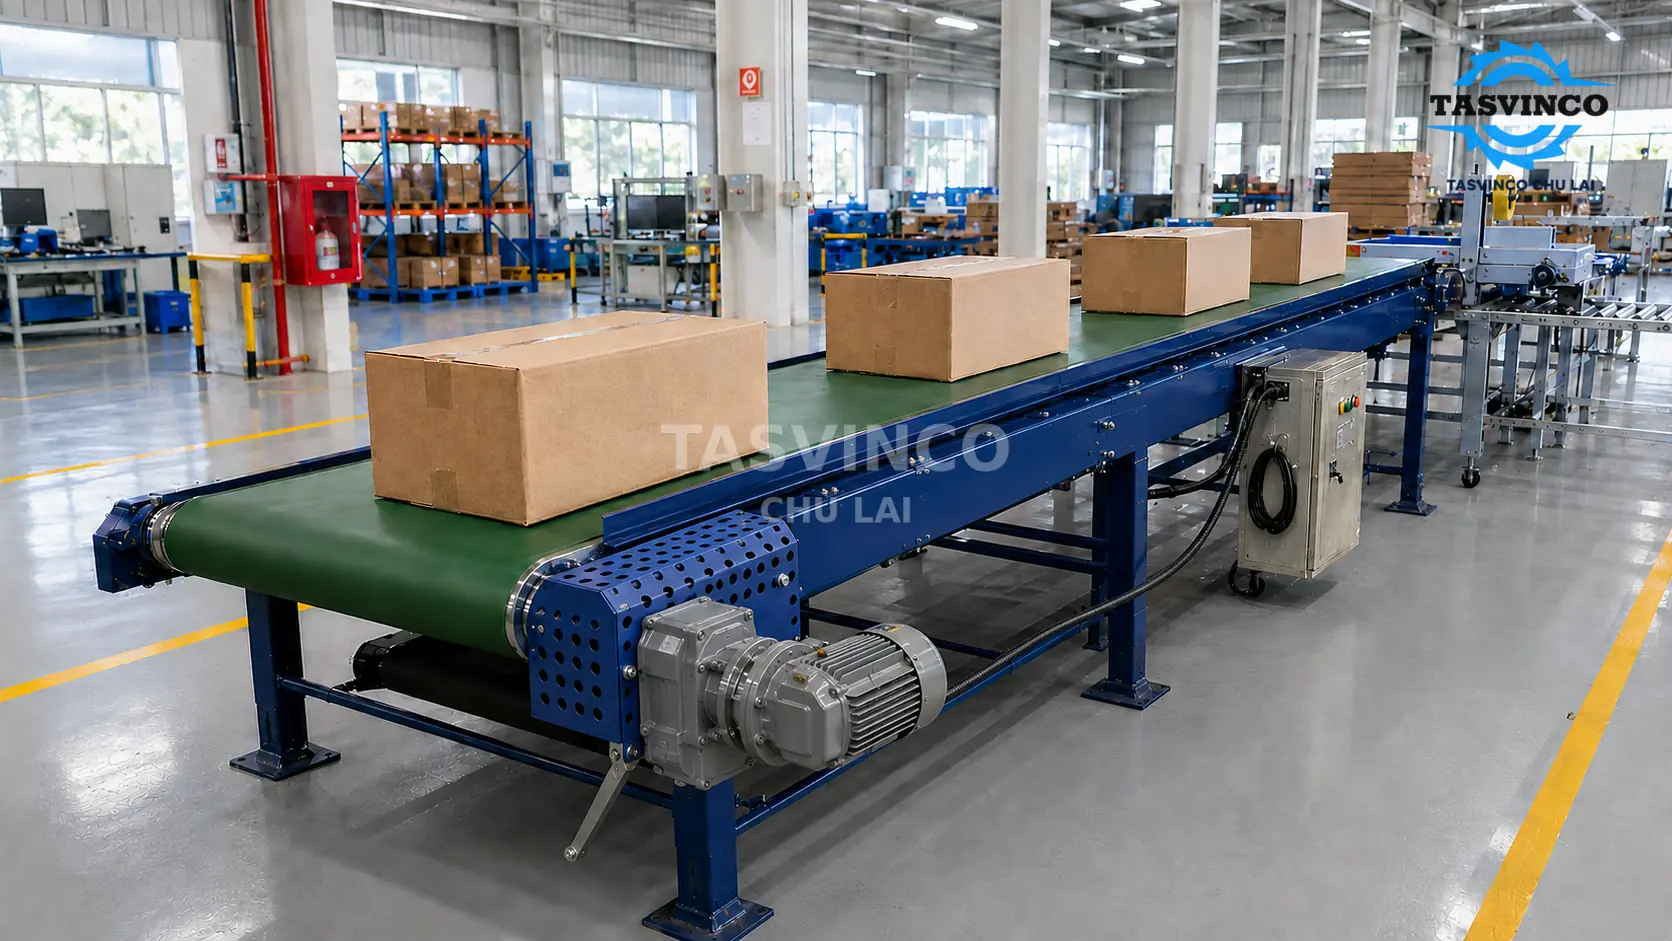
Giải pháp vận chuyển sản phẩm trong nhà máy
Băng tải PVC/PU
Nối máy, vị trí thao tác và khu đóng gói thành một dòng sản phẩm liên tục — giảm bê vác, chờ đợi và ùn tại điểm giao giữa các công đoạn.
Ứng dụng thực tế
Băng tải phục vụ công đoạn nào?
Loại băng được chọn theo sản phẩm, tải, môi trường và cách giao tiếp với máy. PVC phù hợp nhiều dây chuyền thông thường; PU được cân nhắc khi yêu cầu vệ sinh, dầu mỡ hoặc đặc tính bề mặt cao hơn.
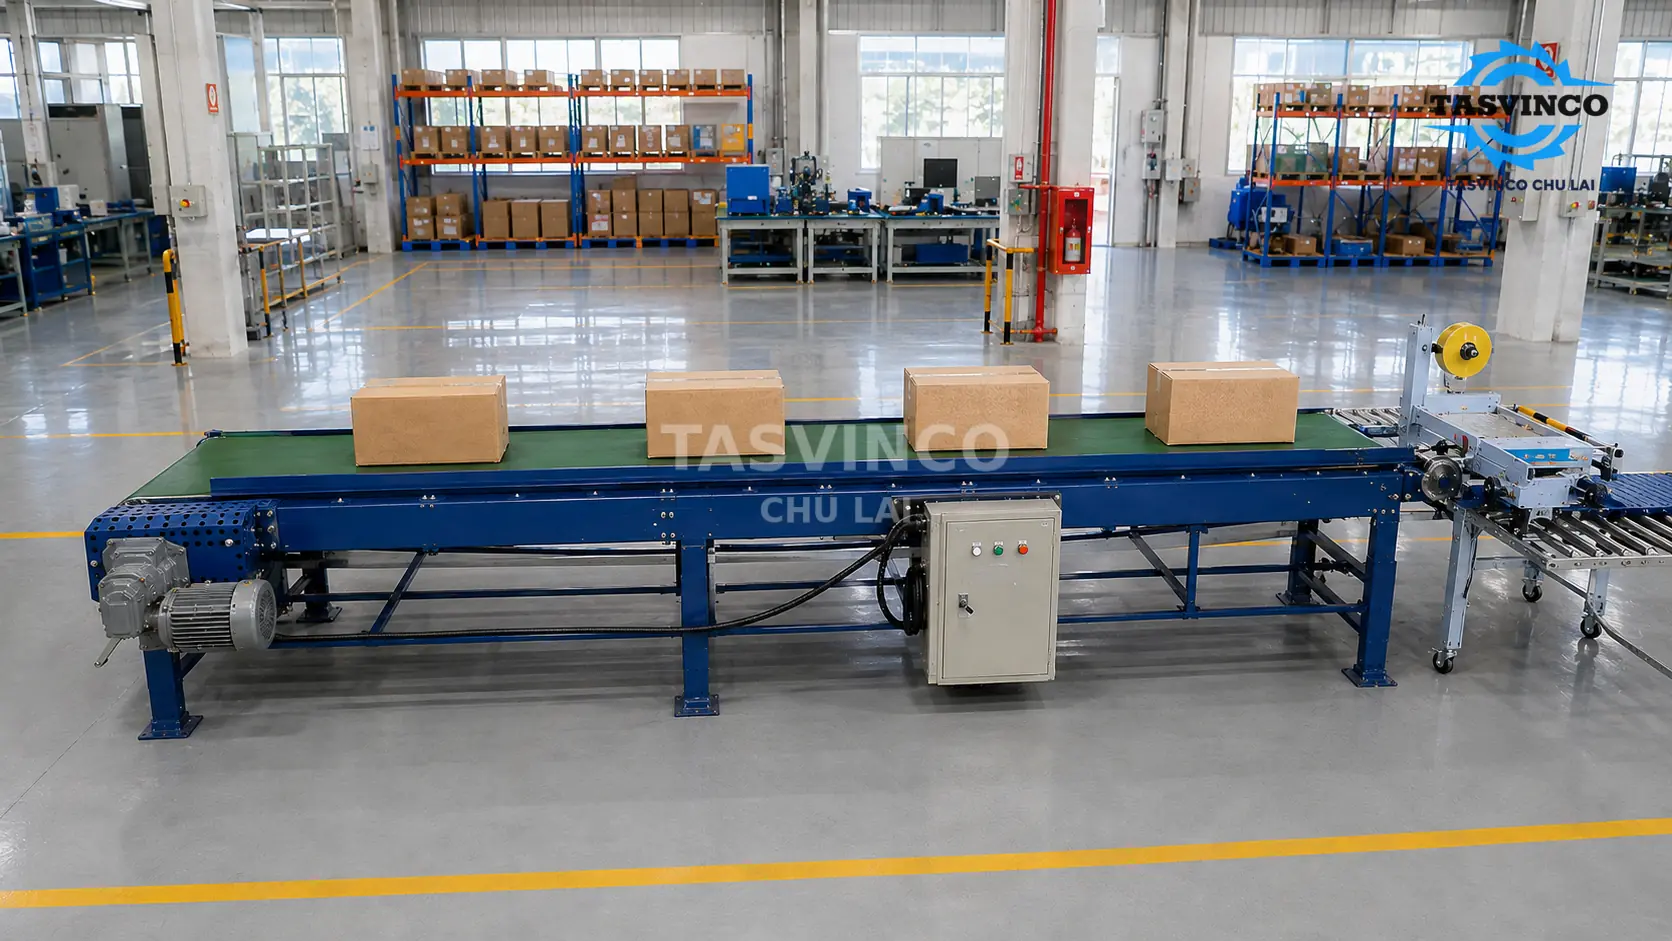
Từ máy này sang máy kế tiếp
Nhận sản phẩm sau gia công, kiểm tra hoặc làm nguội rồi chuyển ổn định tới công đoạn tiếp theo ở đúng cao độ và hướng đi.
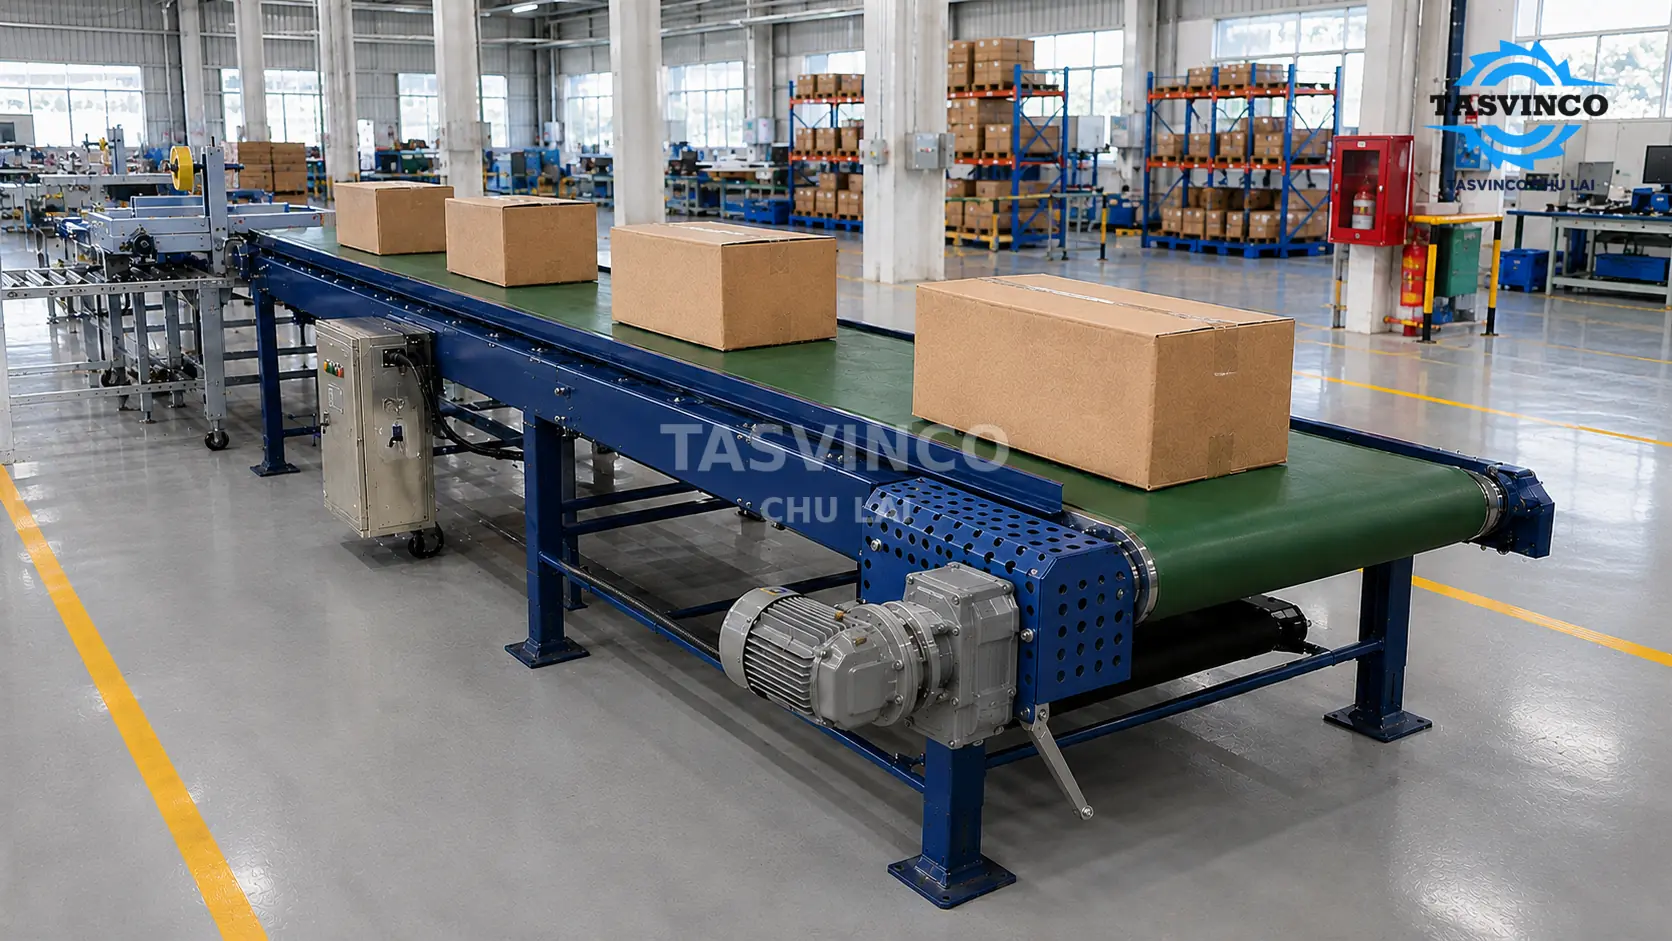
Tạo nhịp làm việc rõ ràng
Bố trí bàn thao tác, cảm biến hoặc điểm dừng để công nhân lắp ráp, phân loại và kiểm tra mà không phải bê chuyển giữa các vị trí.
Đưa hàng qua các bước cuối tuyến
Kết nối cân, dán nhãn, đóng thùng hoặc bàn nhận hàng để giảm ùn cục bộ và giữ luồng sản phẩm gọn trong khu vực đóng gói.
Bài toán vận hành
Giá trị nằm ở nhịp sản xuất ổn định hơn
Một băng tải phẳng chỉ hữu ích khi sản phẩm đi đúng hướng, đúng khoảng cách và giao tiếp được với máy cũng như người vận hành ở hai đầu tuyến.
Công nhân phải bê hoặc đẩy sản phẩm giữa các vị trí
Nối trực tiếp các công đoạn bằng tuyến băng có cao độ và tốc độ phù hợp.
Giảm thao tác trung chuyển và dành nhân lực cho công việc tạo giá trị hơn.
Sản phẩm dồn, va nhau hoặc khoảng cách không ổn định
Điều chỉnh tốc độ, bố trí dẫn hướng, cảm biến, bộ chặn hoặc chia vùng khi cần.
Dòng sản phẩm đều hơn và phù hợp nhịp tiếp nhận của máy hoặc người phía sau.
Kẹt hoặc rơi tại điểm chuyển tiếp giữa hai thiết bị
Khóa cao độ, khe hở, bán kính tang và cấu tạo bàn chuyển tiếp theo kích thước sản phẩm.
Sản phẩm đi qua giao diện ổn định hơn, hạn chế dừng tuyến vì lỗi cục bộ.
Khó vệ sinh, thay băng hoặc tiếp cận cụm truyền động
Chọn kết cấu, vật liệu và che chắn theo môi trường; chừa đúng khoảng thao tác bảo trì.
Tuyến dễ vệ sinh, kiểm tra và thay thế các bộ phận hao mòn hơn.
Giải pháp đồng bộ
Không chỉ chọn dây băng — phải khóa cả giao diện vận hành
TASVINCO khảo sát sản phẩm, máy liên quan, vị trí thao tác và điều kiện vệ sinh. Tùy đầu bài, tuyến có thể tích hợp thêm:
Phương án bố trí; loại băng và khung; cấu hình truyền động – điều khiển; phạm vi chế tạo, lắp đặt và chạy thử đã được làm rõ.
Cách triển khai
Tuyến phải phục vụ sản phẩm và nhịp nhà máy thực tế
TASVINCO không bắt đầu từ một mẫu băng có sẵn. Kích thước sản phẩm, khối lượng, bề mặt tiếp xúc, tốc độ, cách cấp – nhận và không gian bảo trì quyết định cấu hình cuối cùng.
Khóa dữ liệu sản phẩm
Kích thước, khối lượng, bề mặt, nhiệt độ và yêu cầu vệ sinh.
Đo giao diện dây chuyền
Điểm nhận – trả, cao độ, hướng đi, nhịp máy và vị trí người thao tác.
Thiết kế và chạy thử
Khóa băng, khung, truyền động, điện điều khiển và tiêu chí bàn giao.
Gửi ảnh sản phẩm, kích thước, khối lượng và hai vị trí cần nối
Chưa có bản vẽ vẫn có thể bắt đầu bằng ảnh, video và số đo hiện trạng.
Nên chọn băng PVC hay PU?
PVC phù hợp nhiều ứng dụng công nghiệp thông thường và có chi phí hợp lý. PU được cân nhắc khi cần vệ sinh cao hơn, khả năng chịu dầu mỡ hoặc yêu cầu tiếp xúc đặc thù. Cần đối chiếu đúng môi trường và sản phẩm trước khi chọn.
Có thể tích hợp cảm biến, dừng sản phẩm và điều chỉnh tốc độ không?
Có. Cảm biến, biến tần, bộ chặn và liên động được chọn theo nhịp vận hành, cách sản phẩm vào – ra và logic của thiết bị liên quan.